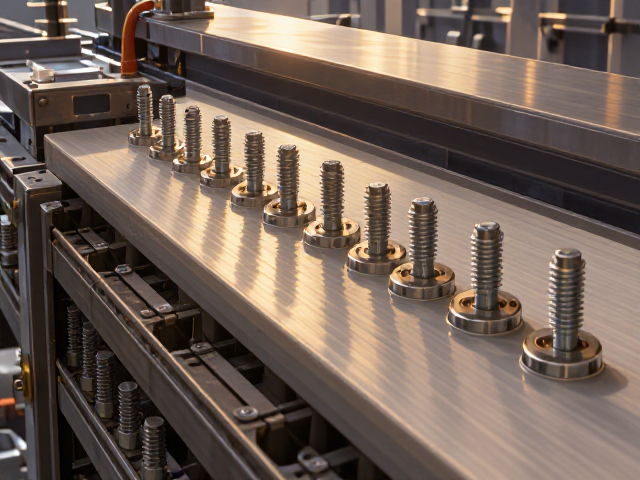
一体机架覆膜机构紧固螺栓选型与安装指南
在自动化包装设备中,覆膜机构的稳定性直接决定成品外观质量与运行效率。一体机架作为核心支撑结构,其覆膜单元长期处于高频振动与温湿度变化环境中,螺栓连接的可靠性成为关键变量。选型阶段需综合考量基材特性、受力方向及环境腐蚀等级,确保紧固件在生命周期内维持预设预紧力,避免因松动导致的薄膜褶皱或定位偏差。
实际工况中,覆膜辊轴与机架连接处承受交变载荷,普通碳钢螺栓易发生应力松弛。建议优先选用符合ISO 898-1标准的8.8级及以上合金钢螺栓,并配合镀锌或达克罗防腐处理以应对车间常见的化学雾气侵蚀。对于接触食品级薄膜的区域,需额外确认材质符合食品安全迁移限量要求,防止重金属析出污染产品。
扭矩参数设定与紧固工艺规范
螺栓紧固并非单纯依靠拧紧动作,而是通过控制扭矩建立准确的轴向预紧力。依据GB/T 3098.1标准,不同规格螺栓对应特定的扭矩范围,例如M6螺栓在干摩擦系数0.12时,推荐扭矩约为9.5N·m;M8螺栓则需提升至25N·m左右。实际应用中需结合润滑状态调整系数,若使用二硫化钼润滑剂,摩擦系数降低,需相应下调扭矩值以防螺栓屈服。
安装过程中应采用十字交叉顺序分步拧紧,初次紧固至目标扭矩的50%,复查位置后再紧固至100%,进行最终校验。对于长行程导轨或大型覆膜模块,需使用经过计量校准的数显扭矩扳手,误差控制在±4%以内。严禁使用冲击扳手直接终紧,以免破坏螺纹牙型或导致材料内部微观裂纹,影响长期疲劳寿命。
防松措施与定期维护检查
单一螺栓连接在振动环境下存在失效风险,需引入多重防松机制。对于关键受力点,可搭配使用弹簧垫圈或齿形锁紧垫圈,利用残余弹力补偿预紧力损失。更高效的方案是采用螺纹锁固胶,如中强度厌氧胶,填充螺纹间隙并固化后形成固体填充层,既防松又隔绝湿气。注意涂抹前需彻底清洁螺纹表面油污,确保胶水有效渗透与固化。
建立周期性检查制度是保障机构稳定运行的必要环节。建议每运行5000小时或每季度进行一次全面排查,重点监测覆膜单元附近螺栓是否有锈蚀、变形或松动迹象。使用扭矩扳手复测关键节点,若发现扭矩值低于初始设定值的80%,应立即拆卸检查螺纹损伤情况,更换受损部件并重新按规范紧固。记录每次维护数据,形成趋势分析,以便提前预判潜在故障点。